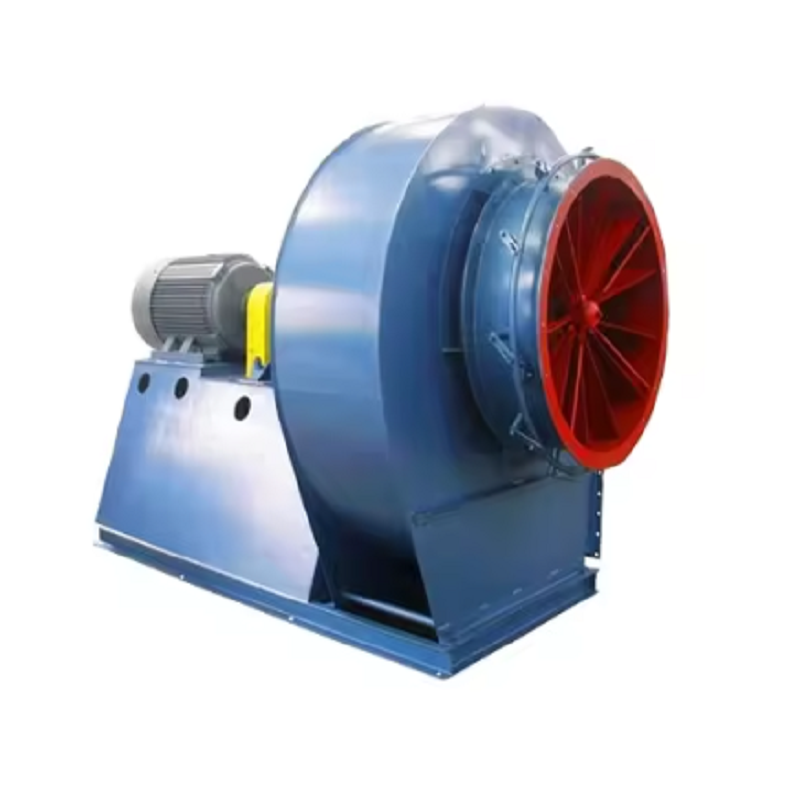
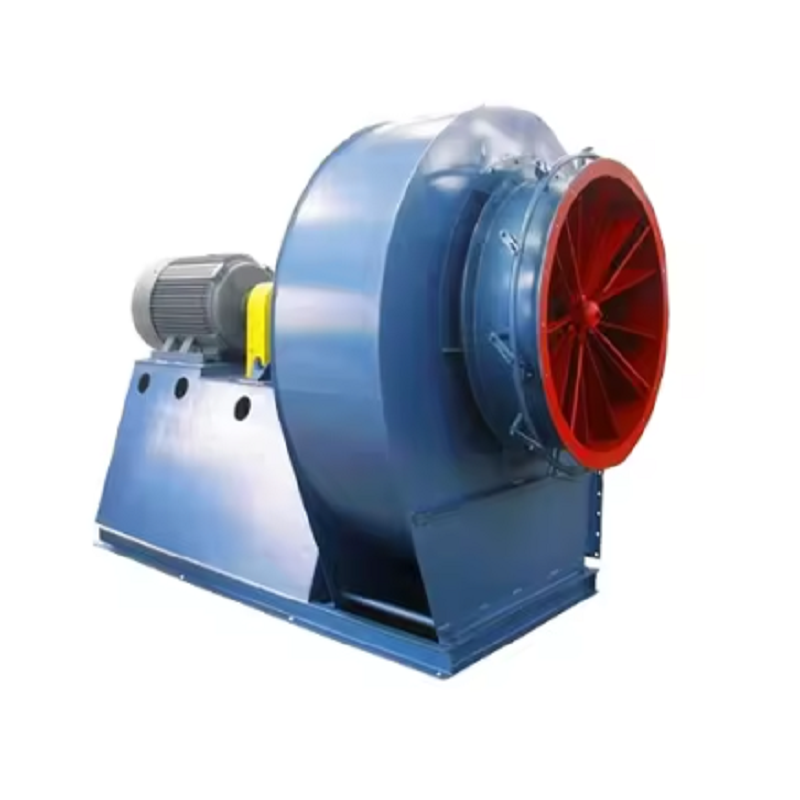
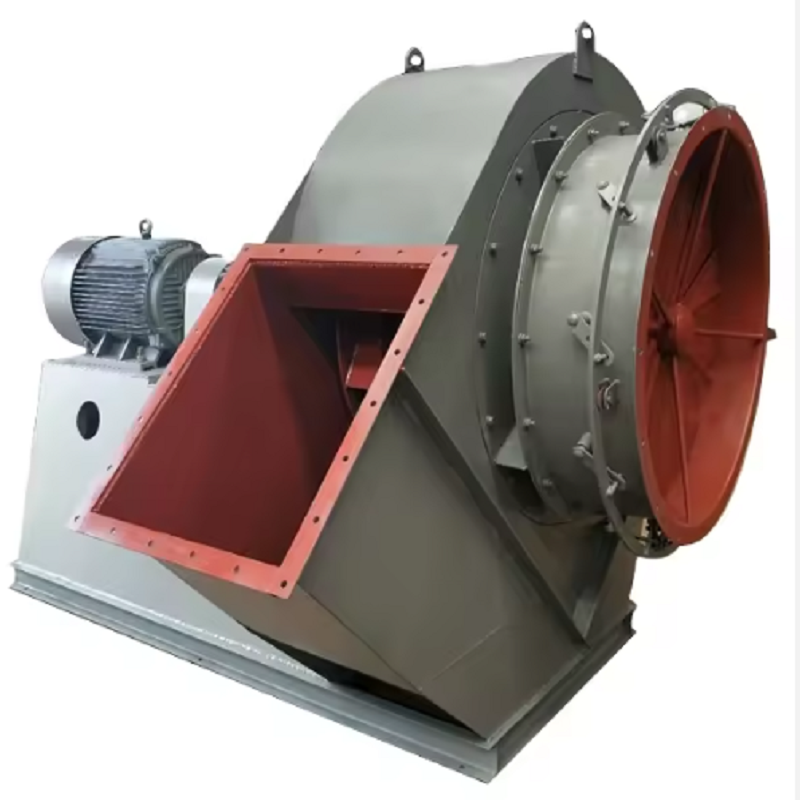
Industrielle kedelsystemer bliver mere krævende, efterhånden som anlæg forsøger at opretholde en stabil forbrænding, mens de kontrollerer brændstofforbrug, emissioner og driftsomkostninger. I dette miljø vælges industrielle kedelventilatorer ikke længere blot efter kedelkapacitet eller motoreffekt. Den faktiske blæserdrift afhænger af krav til forbrændingsluft, systemmodstand, brændstofkarakteristika, driftstemperatur og belastningsvariation.
For ingeniører bør det første spørgsmål ikke være "Hvor mange kW skal ventilatormotoren have?" Det skal være "Hvilken luftstrøm og tryk kræves ved det faktiske driftspunkt?" Denne skelnen er vigtig, fordi både ventilatorer med tvungen træk (FD) og ventilatorer med induceret træk (ID) skal matches til det komplette kedelsystem i stedet for at vælges som uafhængige udstyrsdele. Start med luftstrøm og tryk, ikke motorkraft
Når du vælger industrikedelventilatorer, skal to grundlæggende parametre etableres først: nødvendig luftstrøm og påkrævet tryk.
For en FD-ventilator er luftstrømmen relateret til kedelfyringshastighed, brændstoftype, brænder- eller ristdesign og det nødvendige overskydende luftniveau. Ventilatortrykket skal overvinde modstand fra luftindtag, filter, spjæld, kanal, luftforvarmer, vindkasse og brænderregister.
For en ID-fan er beregningen anderledes. Ventilatoren skal trække den nødvendige røggasvolumen ud, samtidig med at den overvinder modstand fra kedelgaspassager, economizer, luftforvarmer, støvsamler, scrubber, kanaler, spjæld og skorsten.
Et praktisk specifikationsark bør derfor mindst indeholde:
Nødvendig luftmængde: m³/h eller CFM
Statisk eller totalt tryk: Pa, kPa eller mmWG
Luft- eller gastemperatur
Brændstoftype
Støvkoncentration
Gassammensætning, hvor det er relevant
Driftshøjde
Normal og maksimal belastning
Blæserhastighed eller VFD-område
Motorspænding og frekvens
Installationsarrangement
Denne tilgang forhindrer en almindelig købsfejl: at vælge en ventilator kun baseret på den eksisterende motorklassificering. En 160 kW motor fortæller f.eks. ikke producenten, hvilken luftstrøm eller hvilket tryk ventilatoren egentlig skal levere.
Ikke alle industrielle kedelventilatorer udfører den samme funktion.
En tvungen trækventilator tilfører forbrændingsluft til ovnen. Det håndterer normalt relativt ren omgivende eller forvarmet luft og fungerer på overtrykssiden af forbrændingssystemet.
En induceret trækventilator virker på udstødningssiden. Det trækker røggas gennem kedlen og nedstrømsudstyret, mens det hjælper med at opretholde det nødvendige ovntræk. Afhængigt af brændstoffet og processen kan gassen indeholde aske, støv, fugt, ætsende forbindelser og andre forurenende stoffer.
Denne forskel påvirker direkte ventilatorkonstruktionen.
For eksempel kan en FD-ventilator til en gasfyret kedel primært kræve stabil luftstrøm, effektiv drift og nøjagtig styring. En ID-ventilator til en biomasse- eller kulfyret kedel kan kræve yderligere overvejelser om slid, støvophobning, højtemperaturgas, akselkøling, lejearrangement og pumpehjulsslid.
Derfor er blot at fortælle en producent "Jeg har brug for en kedelventilator til en 20-tons kedel" ikke nok information til at vælge udstyret korrekt.
En af de vigtigste praktiske punkter ved specificering af industrikedelventilatorer er, at ventilatoren ikke arbejder mod kedlen alene. Den virker mod modstanden fra hele luft- eller røggassystemet.
For et FD-system kan tryktab komme fra:
Luftindtag → filter → lyddæmper → kanal → spjæld → luftforvarmer → vindkasse → brænder
For et ID-system kan ruten være:
Kedel → economizer → støvsamler → scrubber → kanal → ID ventilator → skorsten
Hver komponent bidrager med tryktab. Et snavset posefilter eller delvist blokeret kanal kan øge systemets modstand betydeligt, uden at der opstår mekaniske problemer inde i ventilatoren.
Dette er grunden til, at teknikere bør sammenligne aktuelle driftsdata med de originale idriftsættelsesdata, før de skifter ventilator. Hvis ventilatorhastigheden forbliver nogenlunde konstant, mens luftstrømmen falder, og trykket stiger, bør øget systemmodstand undersøges, før det antages, at selve ventilatoren har mistet ydeevnen.
Forbrænding kræver tilstrækkelig luft, men blot at tilføre mere luft forbedrer kedlens ydeevne ikke automatisk.
Den teoretiske mængde luft, der kræves til forbrænding, afhænger af brændstoffet. Ved faktisk drift tilføres ekstra luft, fordi perfekt brændstof-luft-blanding er vanskelig at opnå. Dette er kendt som overskydende luft.
Det praktiske problem opstår, når kedlen kører med dellast. Hvis ventilatoren fortsætter med at køre med fuld hastighed, og luftstrømmen hovedsageligt styres ved at lukke et spjæld, kan ventilatoren forbruge betydelig elektrisk strøm, mens meget af dens tilgængelige luftstrøm begrænses.
Variabel hastighedskontrol kan reducere dette problem. Forskning i kedelhusventilatorstyring har vist, at styring af luftstrømmen gennem ventilatorhastighed i stedet for kun at stole på spjæld kan give betydelige energibesparelser under delbelastningsdrift.
Af denne grund bliver moderne industrikedelventilatorer i stigende grad specificeret med VFD-styring, når kedlen har et bredt belastningsområde.
Nøglen er dog ikke blot at installere en VFD. Kontrolsystemet bør koordinere blæserhastigheden med brændstofflow, ovntryk, forbrændingskrav og driftsgrænser. En ukontrolleret stigning i blæserhastigheden kan skabe overdreven luftstrøm, unødvendigt strømforbrug eller ustabile ovnforhold.
Overvej en biomassekedel, hvor anlægget oprindeligt brugte en eksisterende centrifugalventilator. Operatøren rapporterede, at forbrændingen blev ustabil, hver gang kedlen nærmede sig maksimal belastning.
Den første reaktion var mistanke om utilstrækkelig blæserkapacitet.
I stedet for straks at udskifte ventilatoren, registrerede vedligeholdelsesteamet:
Ventilator RPM
Luftstrøm
Ventilatortryk
Motorstrøm
Ovntryk
Brændstoftilførselshastighed
Lufttemperatur
Spjældposition
Målingerne viste, at ventilatoren allerede kørte tæt på dens nominelle hastighed. Den faktiske luftstrøm var dog under den oprindelige designværdi.
Holdet inspicerede derefter luftvejen og fandt overdreven modstand ved luftforvarmeren og delvist begrænsede kanalsektioner.
Dette var vigtigt: Problemet var ikke nødvendigvis, at industrikedelventilatorerne var for små. Systemet forhindrede den eksisterende ventilator i at nå det tilsigtede driftspunkt.
Efter at restriktionerne var blevet korrigeret, steg luftstrømmen uden at udskifte motoren eller ventilatoren.
Denne type diagnose kan spare betydeligt flere penge end blot at installere en større ventilator.
Temperaturen er særlig vigtig ved valg af industrikedelventilatorer til røggassiden.
Når gastemperaturen stiger, falder gasdensiteten. Derfor kan en ventilator, der håndterer varm røggas, ikke altid vælges ved direkte at bruge de samme volumen- og trykværdier, som gælder for den omgivende luft.
For eksempel kan en ID-ventilator, der håndterer 180°C røggas, og en FD-ventilator, der håndterer 20°C omgivende luft, have helt forskellige densitetsforhold, selvom deres volumetriske luftstrømsværdier ligner hinanden.
Producenten bør derfor modtage den faktiske driftstemperatur i stedet for en generisk erklæring såsom "højtemperaturpåføring".
For en ID-fan skal ingeniører normalt levere:
Normal temperatur + maksimal temperatur + luftstrøm ved den angivne temperatur + trykbasis
Hvis temperaturen kan variere betydeligt under opstart og nedlukning, bør disse forhold også tages i betragtning.
Temperatur, støvkoncentration, fugt og korrosiv gassammensætning kan desuden påvirke materialevalg og mekanisk design.
En ventilatorkurve er mere nyttig end et ventilatornavneskilt, når man evaluerer industrielle kedelventilatorer.
Antag, at designpligten er:
Luftmængde: 30.000 m³/t
Statisk tryk: 2.500 Pa
Gastemperatur: 150°C
Driftshastighed: 1.450 o/min
Producenten bør verificere, hvor dette driftspunkt ligger på den foreslåede ventilatorydelseskurve.
Hvis den valgte ventilator teoretisk kan producere 30.000 m³/h, men kun ved et tryk væsentligt lavere end 2.500 Pa, vil ventilatoren ikke opfylde det aktuelle systembehov.
Omvendt kan valg af en alt for stor blæser skubbe systemet mod unødvendig drosling. Motoren kan også forbruge mere strøm end nødvendigt afhængigt af styremetoden og driftspunktet.
Målet er derfor ikke at vælge den største tilgængelige ventilator. Målet er at placere det normale driftspunkt i et passende område af ventilatorkurven og samtidig tillade en rimelig driftsmargin.
Løbehjulet er et andet område, hvor industrielle kedelventilatorer har brug for anvendelsesspecifik konstruktion.
Ren forbrændingsluft muliggør relativt ligetil valg af pumpehjul. Røggas indeholdende slibende aske er anderledes.
Hvis støv kontinuerligt rammer pumpehjulet, kan bladets forkanter gradvist slides. Materialeopbygning kan også skabe ubalance. I nogle biomasseapplikationer kan klæbrige aflejringer akkumuleres hurtigere end forventet på grund af fugt- og askeegenskaber.
En praktisk vedligeholdelsesinspektion bør derfor omfatte:
Sluk og isoler ventilatoren.
Efterse pumpehjulet for slid.
Tjek for ujævne aflejringer på knivene.
Mål eller verificer akslens og lejets tilstand.
Efterse koblingen eller remtrækket.
Tjek fundament og ankerbolte.
Udfør afbalancering, hvis der er identificeret væsentlig ubalance.
Til hårdt slid kan ventilatordesignet kræve slidstærk konstruktion eller udskiftelige slidkomponenter i stedet for kun at stole på tykkere standardvinger.
Energieffektivitet bør overvejes under det første valg af industrikedelventilatorer, ikke efter at ventilatoren allerede er installeret.
Tre områder fortjener særlig opmærksomhed.
For det første skal du undgå unødvendigt pres.
Hvis systemet kræver 2.000 Pa, men ventilatoren vælges og betjenes til at generere væsentligt mere tryk, kan overtrykket simpelthen spredes gennem spjæld eller andre begrænsninger.
For det andet, match blæserkapaciteten til det reelle driftsområde.
Hvis en kedel bruger det meste af sin driftstid på 50–70 % belastning, bør ventilatoren ikke kun optimeres til en teoretisk 100 % belastningstilstand.
For det tredje, overvej hastighedskontrol.
For systemer med variabel belastning kan det være mere effektivt at reducere blæserhastigheden end at opretholde fuld hastighed og drosle luftstrømmen med et spjæld. Dette er især relevant, fordi blæserens effekt ændrer sig kraftigt med hastigheden under affinitetslovforholdet.
Et kedelventilatorsystem bør derfor evalueres ud fra årlige driftstimer, belastningsprofil, styringsmetode og elomkostninger – ikke kun den oprindelige købspris.
Inden du køber Industrikedelventilatorer, anbefaler jeg, at du udarbejder et teknisk datablad i stedet for kun at sende kedelkapaciteten.
Et nyttigt tilbud bør omfatte:
Oplysninger om kedel
Kedelkapacitet
Brændstoftype
Affyringsmetode
Normal og maksimal belastning
Fan pligt
Påkrævet luftstrøm
Statisk eller totalt tryk
Normalt og maksimalt driftspunkt
Driftstemperatur
Systemoplysninger
Kanalstørrelse og omtrentlig layout
Støvsamler type
Luftforvarmer
Scrubber, hvis relevant
Skorstensoplysninger
Estimeret systemmodstand
Mekaniske krav
Ventilatorrotation
Udløbsretning
Kørselsarrangement
Motoreffekt og spænding
Leje arrangement
VFD eller spjældstyring
Stedets forhold
Installationshøjde
Omgivelsestemperatur
Indendørs eller udendørs installation
Kontinuerlig eller intermitterende drift
Disse oplysninger giver producenten nok data til at evaluere ventilatorkurven, motoreffekten, pumpehjulsdesignet, materialerne og kontrolmetoden korrekt.
Efterspørgslen efter industrielle kedelventilatorer er i stigende grad forbundet med mere end blot tilførsel af forbrændingsluft eller udstødning af røggas. Moderne kedelsystemer kræver stabil luftstrøm på tværs af skiftende belastninger, nøjagtig styring af ovntryk, lavere hjælpestrømforbrug og pålidelig drift under krævende temperatur- og støvforhold.
For et nyt projekt er det bedste udgangspunkt den komplette systempligt: luftstrøm + tryk + temperatur + brændstof + systemmodstand + driftsområde. For en eksisterende kedel bør driftsdata sammenlignes med det oprindelige designpunkt, før ventilatoren udskiftes.
I mange tilfælde er løsningen på dårlig kedelydelse ikke blot en større motor eller en større ventilator. Korrekt systemmodstand, ventilatordriftspunkt, hastighedskontrol, pumpehjulstilstand og styring af ovnens tryk kan have en meget større effekt på den faktiske ydeevne.