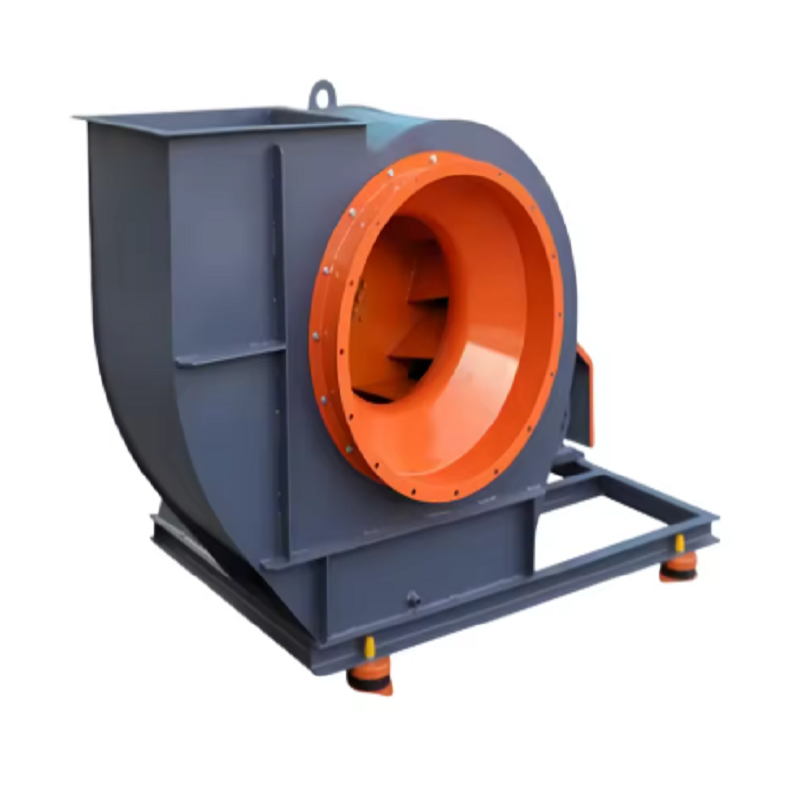
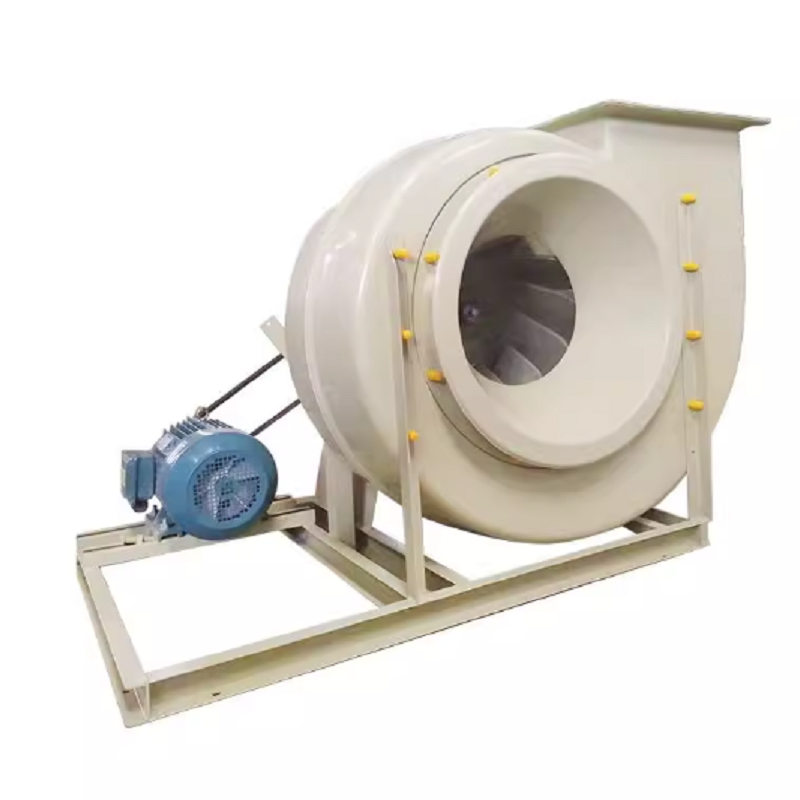
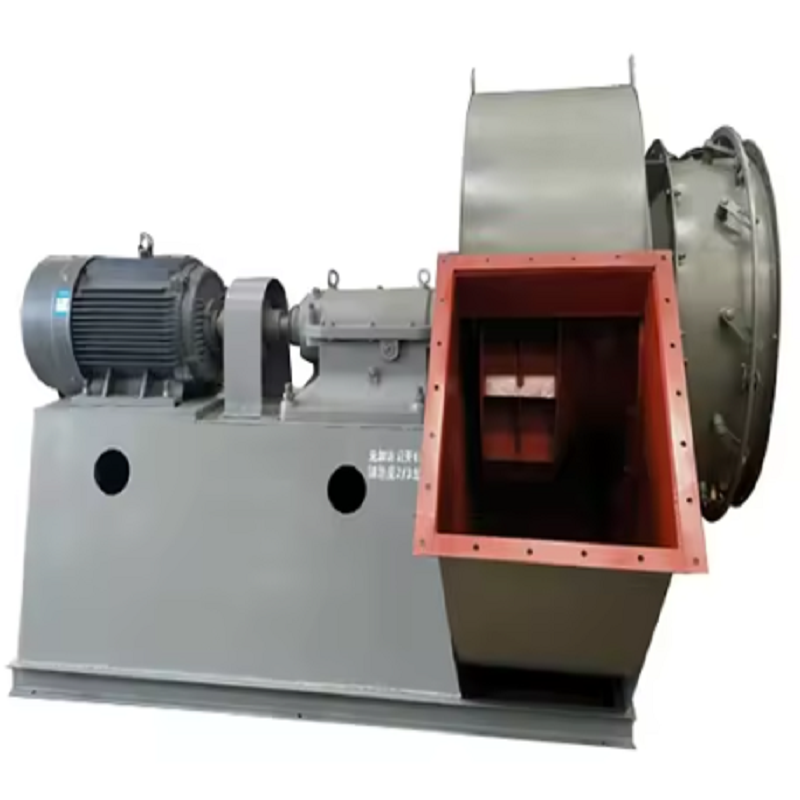
I en industrikedel behandles den inducerede trækventilator ofte som en simpel udsugningsanordning. I praksis er det en af de vigtigste dele af udstyr, der kontrollerer ovntryk, røggasbevægelse, forbrændingsstabilitet og hjælpestrømforbrug. En korrekt udvalgt industrikedel-induceret trækventilator skal flytte den påkrævede røggasvolumen, mens den overvinder modstanden fra kedlen, kanalen, støvsamleren, scrubberen, skorstenen og andet nedstrømsudstyr.
Den fejl, jeg oftest ser, er at vælge en industrikedel-induceret trækventilator kun baseret på kedelkapacitet eller motoreffekt. En 10 MW kedel kræver for eksempel ikke automatisk en bestemt ventilatorstørrelse. Det faktiske driftspunkt afhænger af røggasvolumen, gastemperatur, systemmodstand, brændstof, luftoverskud, støvkoncentration og det nødvendige tryk ved ovnens udløb.
Det første trin i valget af en industrikedel-induceret trækventilator er at bestemme det faktiske gasvolumen ved ventilatorindtaget.
Dette er vigtigt, fordi røggastemperaturen ændrer dens massefylde betydeligt. Et volumen beregnet ved standardbetingelser kan ikke uden korrektion blot bruges som ventilatordriftsvolumen.
Antag f.eks., at en kedel producerer 30.000 Nm³/h røggas ved standardbetingelser, og at gastemperaturen ved ventilatorindtaget er 180°C. Det omtrentlige faktiske volumen kan estimeres ud fra:
Q₂ = Q₁ × (T₂ / T₁)
hvor temperaturerne er i Kelvin.
Brug af 20°C som reference:
30.000 × (453 / 293) ≈ 46.350 m³/h
Dette er en væsentlig forskel.
Hvis ventilatoren vælges med 30.000 m³/h i stedet for ca. 46.350 m³/h ved den faktiske driftstemperatur, giver den installerede ventilator muligvis ikke det forventede træk.
For en industrikedel induceret trækventilator bør tilbudsdataene derfor angive, om luftmængden er angivet i Nm³/h, Sm³/h eller faktisk m³/h, sammen med den tilsvarende gastemperatur og tryk.
Ventilatortrykket er lige så vigtigt som luftstrømmen. En industrikedel-induceret trækventilator skal overvinde modstanden fra hele røggasvejen. Dette kan omfatte kedelgaspassager, economizers, luftforvarmere, cykloner, posefiltre, ESP'er, scrubbere, spjæld, albuer, ekspansionssektioner, kanaler og skorstenen.
En praktisk trykberegning kan arrangeres som:
ΔPtotal = ΔPkedel + ΔPduct + Δudstyr + ΔPdæmper + ΔPstack
Beregningen skal udføres ved designgastilstanden.
Overvej et system med:
Kedel- og varmeoverførselssektion: 850 Pa
Kanaler og albuer: 450 Pa
Posefilter: 1.200 Pa
Spjæld og overgangssektioner: 250 Pa
Skorstens- og afgangstab: 350 Pa
Den samlede estimerede modstand er:
850 + 450 + 1.200 + 250 + 350 = 3.100 Pa
Ingeniøren bør derefter etablere en passende designmargin baseret på projektkravene i stedet for vilkårligt at tilføje en stor procentdel.
Dette er grunden til, at to kedler med ens kapacitet kan kræve helt forskellige industrikedel-induceret trækventilatormodeller.
Støv er en af de største forskelle mellem en kedeludsugningsventilator og en renluftsventilator.
Et biomassefyr, kulfyr, affaldskedel og gasfyr kan have meget forskellige støvegenskaber. Flyveaske kan gradvist erodere pumpehjulet, mens klæbrige partikler kan samle sig på bladene.
Løbehjulsopbygning skaber et andet problem: ubalance.
For eksempel, hvis kun et par hundrede gram materiale akkumuleres ujævnt på et stort pumpehjul, ændres massefordelingen. Den resulterende centrifugalkraft stiger hurtigt med rotationshastigheden.
Af denne grund bør en industrikedel-induceret trækventilator, der arbejder med støvet røggas, inspiceres med jævne mellemrum for:
Løbehjuls askeophobning
Bladerosion
Førende slid
Skaft tilstand
Lejetemperatur
Vibration
Indskud af hylster
Ekspansionsled lækage
Hvis vibrationer gradvist øges efter flere måneders drift, er udskiftning af motoren normalt ikke den første ting at gøre. Løbehjulet og driftsforholdene bør kontrolleres først.
En stor ventilator betyder ikke automatisk en mere effektiv ventilator. En industrikedel-induceret trækventilator bør fungere tæt på det påkrævede driftspunkt på dens ydeevnekurve. Hvis det faktiske system kræver 40.000 m³/h ved 3.000 Pa, men den valgte ventilator er designet omkring et meget andet driftspunkt, kan systemet være stærkt afhængigt af spjæld til at kontrollere luftstrømmen.
Et spjæld reducerer flowet ved at tilføje modstand. Ventilatoren producerer stadig tryk, men en del af det tryk spredes simpelthen hen over spjældet.
For kontinuerlig kedeldrift er dette ofte en ineffektiv måde at styre en variabel belastning på.
Variabel hastighedskontrol giver en bedre tilgang, når driftsområdet berettiger det. Love om fans tilhørsforhold indikerer, at under sammenlignelige forhold:
Q ∝ N
ΔP ∝ N²
P ∝ N³
Derfor kan en reduktion af blæserhastigheden give en meget større reduktion i effekt end at reducere luftstrømmen alene.
For eksempel giver reduktion af hastigheden til 80 % af den oprindelige hastighed cirka:
Effektforhold = 0,8³ = 0,512
Den teoretiske blæsereffekt bliver omkring 51 % af den oprindelige værdi, forudsat at driftsbetingelserne forbliver inden for det gældende blæserlovområde.
Faktiske besparelser afhænger af systemkurven, motoreffektiviteten, VFD-tab og driftspunkt, så dette bør behandles som et teknisk estimat snarere end en garanteret 49 % reduktion.
Mange kedler kører ikke kontinuerligt ved 100 % belastning.
I perioder med reduceret produktion falder den nødvendige røggasmængde. Hvis den industrielle kedel-inducerede trækventilator fortsætter med at køre med fuld hastighed, mens et spjæld styrer trækket, kan den elektriske effekt være unødvendig høj.
En bedre kontrolstrategi er at måle det statiske tryk i ovnen eller røggas og justere blæserhastigheden i overensstemmelse med det nødvendige træk.
En typisk kontrolsekvens er:
Kedelbelastning → Træktrykføler → PID-regulator → VFD → ID Ventilatorhastighed
Kontrolmålet bør ikke blot være "maksimalt sug". For højt undertryk kan indføre yderligere luft i ovnen eller påvirke forbrændingsforholdene.
Målet er kontrolleret undertryk, ikke det størst mulige undertryk.
En VFD-baseret ID-ventilatorstyringsstrategi er også blevet dokumenteret i kedelapplikationer som en måde at matche ventilatorhastigheden tættere på det nødvendige røggastryk og reducere unødvendig luftstrøm og elektriske tab.
Overvej en biomassekedel med følgende driftsbetingelser:
Kedelkapacitet: ca. 12 t/h damp
Røggasflow: 42.000 m³/h
Ventilatorindløbstemperatur: 165°C
Påkrævet totaltryk: ca. 2.800 Pa
Eksisterende motor: 75 kW
Eksisterende blæserhastighed: 1.480 rpm
Kontrolmetode: indløbsspjæld
Driftsbelastning: normalt 60–90 %
Anlægget rapporterede, at ventilatormotoren ofte kørte i nærheden af dens nominelle strøm, selv når kedelproduktionen var under maksimal kapacitet.
Den første inspektion fandt ingen åbenlys lejefejl. Løbehjulet var også strukturelt acceptabelt.
Problemet blev sporet til kontrolmetoden.
Ved ca. 65 % kedelbelastning kørte ventilatoren stadig tæt på fuld hastighed, mens indløbsspjældet var væsentligt lukket. Ventilatoren producerede derfor mere tryk end systemet krævede, og spjældet konverterede en del af dette tryk til yderligere modstand.
Den anbefalede modifikation var at installere en VFD og styre ID-ventilatoren i henhold til ovnens træktryk.
Efter idriftsættelse blev driftsproceduren ændret, så blæserhastigheden fulgte kedelbelastning og træktryk frem for at forblive tæt på maksimal hastighed.
Den vigtige lære fra denne sag er, at udskiftning af blæseren med en større eller kraftigere model ikke ville have løst problemet. Den eksisterende industrikedel-induceret trækventilator havde tilstrækkelig kapacitet; problemet var kontrolstrategien.
Temperatur er en anden parameter, der bør bekræftes, før du vælger en industrikedel-induceret trækventilator.
Når røggastemperaturen stiger, falder gasdensiteten. Ved samme masseflow bliver det faktiske volumetriske flow større.
Høj temperatur påvirker også:
Aksel termisk ekspansion
Leje arrangement
Smøring
Kabineudvidelse
Materialevalg
Koblingsarrangement
Motorens placering
Kølekrav
Tætningsarrangement
Ved anvendelser med højere temperaturer bør ventilatorstrukturen derfor designes omkring den faktiske indgangstemperatur frem for blot at vælge en standardventilator og antage, at den kan håndtere varm gas.
Hvis temperaturen ændrer sig væsentligt mellem opstart og normal drift, bør termisk ekspansion også tages i betragtning under aksel-, leje- og koblingsopretning.
Når en industrikedel-induceret trækventilator ikke kan opretholde det påkrævede undertryk i ovnen, skal du ikke umiddelbart antage, at ventilatoren er underdimensioneret.
En praktisk fejlfindingssekvens er:
Bekræft motorfrekvensen, rotationshastigheden og VFD-output.
Hvis spjældet er næsten helt åbent, og træk forbliver utilstrækkeligt, kan ventilatoren være underdimensioneret, eller systemmodstanden kan være øget.
Hvis spjældet er kraftigt droslet, kan problemet i stedet være for stor blæserkapacitet eller en uhensigtsmæssig styringsstrategi.
Tjek trykfaldet over:
Kedel
Economizer
Luftforvarmer
Cyklon
Posefilter
Skrubber
Hovedkanal
Spjæld
Et snavset posefilter kan øge systemets modstand væsentligt.
Se efter askeophobning, erosion, revner, deformation og beskadigelse af knivene.
Stigende vibrationer kan indikere ubalance, fejljustering, lejeforringelse, løshed eller opbygning på pumpehjulet.
Optage:
Luftstrøm
Statisk tryk
Blæserhastighed
Motorstrøm
Motorkraft
Gastemperatur
Ovntryk
Vibration
Disse data er meget mere nyttige end blot at sige, at "blæsersuget er svagt."
Overdimensionering bliver nogle gange behandlet som en sikker mulighed, fordi ingeniører antager, at "mere kapacitet er bedre."
Det er ikke altid bedre.
Hvis en industrikedel-induceret trækventilator er væsentligt overdimensioneret, kan systemet kræve aggressiv spjældregulering. Dette øger tryktabet og kan øge elforbruget.
For stort træk kan også forstyrre de tilsigtede forbrændingsforhold.
En bedre tilgang er at etablere det normale driftspunkt, det maksimale driftspunkt, den forventede minimumsbelastning og fremtidige driftskrav, før ventilatoren vælges.
For eksempel, hvis kedlen normalt kører mellem 60 % og 90 % belastning, kan valg af en ventilator kun baseret på et ekstremt teoretisk maksimum resultere i en maskine, der tilbringer det meste af sin levetid væk fra det område med den bedste effektivitet.
Ydeevnen af en industrikedel induceret trækventilator kan ikke evalueres separat fra kedlens udstødningssystem.
Et teknisk korrekt blæservalg bør overveje:
Kedel → Varmeoverførselsudstyr → Støvsamler → Kanalsystemer → ID-ventilator → Skorsten
Hvis et nyt posefilter installeres senere, kan dets trykfald ændre driftspunktet for den eksisterende ventilator. Ligeledes kan tilføjelse af en scrubber, skift af brændstof, forøgelse af kedelkapaciteten eller ændring af skorstenen alt sammen ændre den påkrævede blæserdrift.
Dette er grunden til, at blæservalg bør baseres på den komplette systemmodstand i stedet for blot at matche en gammel blæsermodel.
En effektiv industrikedel-induceret trækventilator er ikke blot en højeffekt centrifugalventilator. Dens reelle ydeevne afhænger af, om luftstrøm, tryk, temperatur, støvbelastning, pumpehjulsdesign, kontrolmetode og systemmodstand er blevet korrekt afstemt.
Ved nye installationer beregnes det faktiske røggasvolumen og det samlede tryktab, før ventilatoren vælges. For udskiftningsprojekter skal du indsamle driftsdata, før du beslutter, at den eksisterende ventilator er underdimensioneret. For kedler med variabel belastning skal VFD-styring evalueres i stedet for at stole helt på spjæld.
I praktisk drift kommer de største gevinster ofte fra relativt simple handlinger: Rengøring af pumpehjulet, korrigering af for høj systemmodstand, reparation af kanallækage, opretholdelse af korrekt ovntræk og tilpasning af ventilatorhastighed til den faktiske kedelbelastning.
Målet er ikke at få den industrielle kedel-inducerede trækventilator til at køre hårdere. Målet er at få den til at levere præcis det, som kedlen har brug for – med det laveste rimelige energiforbrug og stabil drift over hele belastningsområdet.